Language

Et pumpehjul som er klassifisert for 90 °C prosessvæske svikter innen seks måneder. En kobling overlever montering, men forvrenges første gang kortet passerer gjennom en 260 °C blyfri reflow-topp. En ventilplate håndterer kjemikaliet fint ved romtemperatur, men ikke ved 180 °C i kontinuerlig drift. Alle tre feilene deler samme grunnårsak: materialspesifikasjonen samsvarte ikke med det virkelige driftsvinduet.
PPS-plastpellets lukker det gapet. Polyfenylensulfid er en semi-krystallinsk, høytemperatur teknisk termoplast med et smeltepunkt nær 280 °C og en kontinuerlig brukstemperatur på 200–220 °C i de fleste kvaliteter. Dens para-fenylen- og svovelryggrad er stiv, termisk stabil og iboende flammehemmende, så de fleste PPS-kvaliteter når UL94 V-0 uten en spesiell tilsetningspakke.
Denne artikkelen forklarer hva PPS-pellets leverer, hvordan forsterkning endrer oppførselen deres, hvor de gir økonomisk mening, og hvordan du spesifiserer en tilpasset karakter uten å gjette.
Hva gjør at PPS-pellets skiller seg ut blant teknisk plast
PPS sitter mellom vare termoplast og superpolymerer. Den gir mer varmebestandighet enn nylon eller PBT, bredere kjemisk motstand enn de fleste semikrystallinske polymerer, og en langt lavere kostnad enn PEEK. Denne posisjoneringen gjør den til standardsvaret for deler som må fungere ved 180–220 °C uten kryp eller degradering.
Kjedestrukturen forklarer oppførselen. Svovelatomer kobler para-fenylenringer til en stiv ryggrad som pakker seg inn i en tett ordnet krystallfase. Resultatet er et sett med tall som designingeniører kan stole på:
| Eiendom | Typisk verdi | Hvorfor det betyr noe |
|---|---|---|
| Tetthet | 1,35 g/cm³ | Lett sammenlignet med støpt metall |
| Smeltepunkt | 280 °C | Bredt behandlings- og servicevindu |
| Kontinuerlig servicetemperatur | 200–220 °C | Varme miljøer uten tap av styrke |
| Varmeavbøyningstemperatur (1,82 MPa) | 135 °C umodifisert; opptil 260 °C glassforsterket | Bæreevne ved forhøyet temperatur |
| Vannabsorpsjon (24 timer) | < 0,05 % | Dimensjonsstabilitet ved fuktig drift |
| Brennbarhet | UL94 V-0, iboende | Ingen flammehemmende tilsetningsstoffer nødvendig |
| Kjemisk motstand | Motstandsdyktig mot syrer, baser, drivstoff og løsemidler | Pålitelig i aggressive medier |
Lav fuktighetsopptak er en av de mest praktiske detaljene. Nylon- og polyesterdeler absorberer vann og endrer dimensjon; PPS gjør ikke det. Presisjonsstøpere bruker derfor PPS-pellets til hus, spoler og sensorlegemer som må holde tette toleranser gjennom fuktighet og termisk sykling.
Hvis delen din ennå ikke krever et fyllsystem, er standard harpiks det naturlige utgangspunktet:
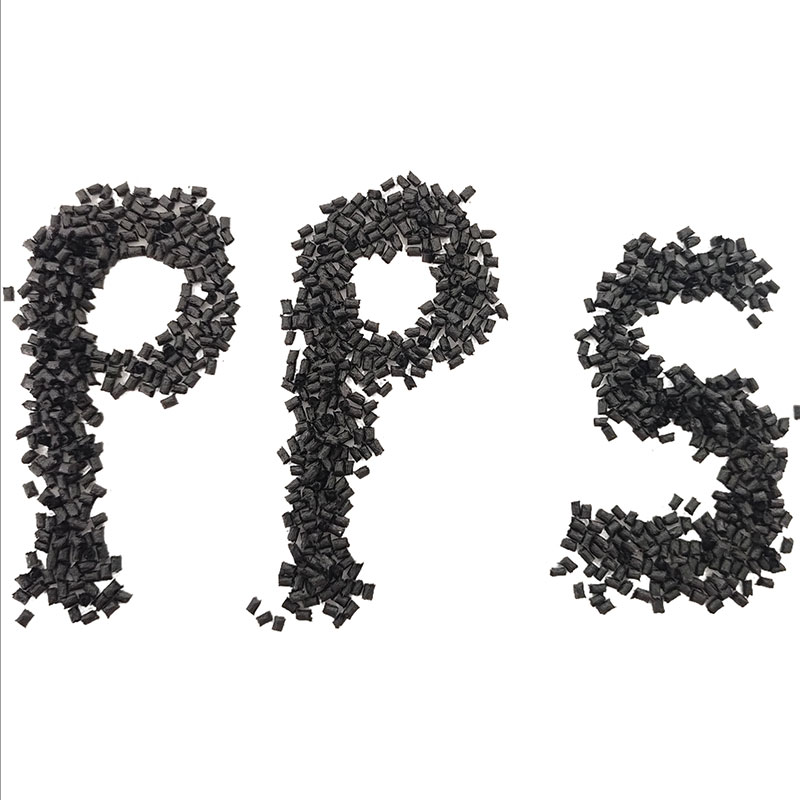 Standard polyfenylensulfid PPS-harpiks for høytemperaturapplikasjoner Denne base PPS-harpiksen tilbyr utmerket varme- og kjemisk motstand, men dens sprøhet begrenser strukturell bruk. Det er det naturlige utgangspunktet hvis din del ikke krever noe fyllsystem. Se produkt →
Modifiserte PPS-karakterer: Match formuleringen til driftspunktet
Umodifisert PPS er stiv, men sprø. Slagstyrken med hakk er lav, så strukturelle deler må modifiseres. Glassfiber øker stivhet, styrke og krypemotstand; PTFE reduserer friksjon og slitasje; karbonfiber gir ledningsevne og stivhet; mineralfyllstoffer forbedrer dimensjonsstabiliteten og reduserer blink. Å velge en karakter betyr å koble driftspunktet til delen din til riktig fyllsystem.
Høy varme, høy stivhet
Glassarmerte kvaliteter som PPS-GF45 presser varmeavbøyningstemperaturen mot 260 °C. Velg for pumpehus, impellere og konstruksjonsdeler nær varmekilder.
Friksjon og slitasje
PPS-GF30-PTFE-forbindelser senker friksjonskoeffisienten og motstår slitasje. Velg for foringer, ventilseter og skyvemekanismer.
Dimensjonell presisjon
Mineral- eller hybridfylt PPS reduserer vridning og krymping. Velg for hus og rammer som må holde tette toleranser over store flater.
Ledende eller antistatisk
Karbonfiberforsterket PPS gir elektrisk ledningsevne og statisk dissipasjon. Velg hvor elektrostatisk utladning eller skjerming er en risiko.
Bredt kjemisk angrep
Lineær PPS med høy molekylvekt motstår oljer, drivstoff, syrer og løsemidler. Velg for kontinuerlig kjemisk eksponering over 150 °C.
Lavblits presisjonsstøping
Forgrenet eller herdet PPS flyter lett inn i tynne seksjoner med mindre grad. Velg for tette elektroniske komponenter med flere hulrom.
Listen ovenfor er ikke uttømmende. En blander kan kombinere fyllstoffer, justere fiberinnholdet og justere basisharpiksen. Før du forplikter deg til en karakter, sammenligne datablad med dine egne testbetingelser. Et praktisk sett med kriterier for å evaluere en PPS-forbindelse vil hjelpe deg med å filtrere påstandene som betyr noe.
For applikasjoner som kombinerer varme, kjemisk eksponering og glidende kontakt, er PTFE-modifisert PPS en velprøvd rute. Typiske bruksområder er lagerbur, ventilseter og pumpeskovler der et tørtløpende materiale ikke må gnage på metalloverflaten. Det produksjonsklare alternativet for denne profilen er:
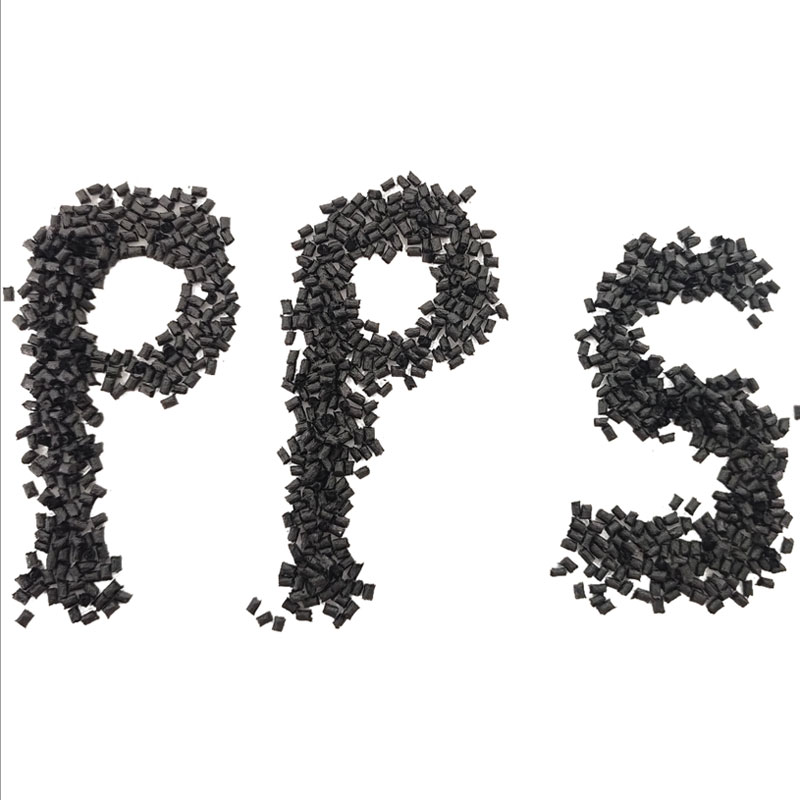 PPS GF30 PTFE slitasjebestandige flammehemmende komposittpellets Denne karakteren kombinerer 30 % glassfiber med PTFE-smøring, noe som gir høy styrke og selvsmørende egenskaper. Den passer til tørrgående komponenter som lagre og ventilseter som er utsatt for varme og kjemisk eksponering. Se produkt →
Hvor PPS-pellets fungerer i ekte komponenter
Automotive
Motorkontrollsensorer, drivstoffsystemkomponenter, E-pumpedeler og LED-hodelykthus er avhengige av PPS. Den motstår varm motorolje, kjølevæske og drivstoff, holder sine dimensjoner over et bredt temperaturspenn, og overlever vibrasjoner uten spenningssprekker.
Elektro og elektronikk
Koblinger, relébaser, spoler og sensorhus ser blyfri loddeflyt ved 260 °C topper. PPS tåler disse utfluktene, mens dens iboende flammehemming og lave utgassing oppfyller UL- og bilelektriske krav.
Industriell og kjemisk prosessering
Pumpehjul, ventilplater, kompressordeler og filterkomponenter bruker levetiden sin i kontakt med aggressive medier. Glassforsterket PPS beholder sin stivhet der vanlige termoplaster mykner, og dens lave kryp holder tetningsflatene flate over tid.
For konstruksjonsdeler med høy temperatur der stivheten må overleve over 200 °C, er karakteren vi oftest spesifiserer:
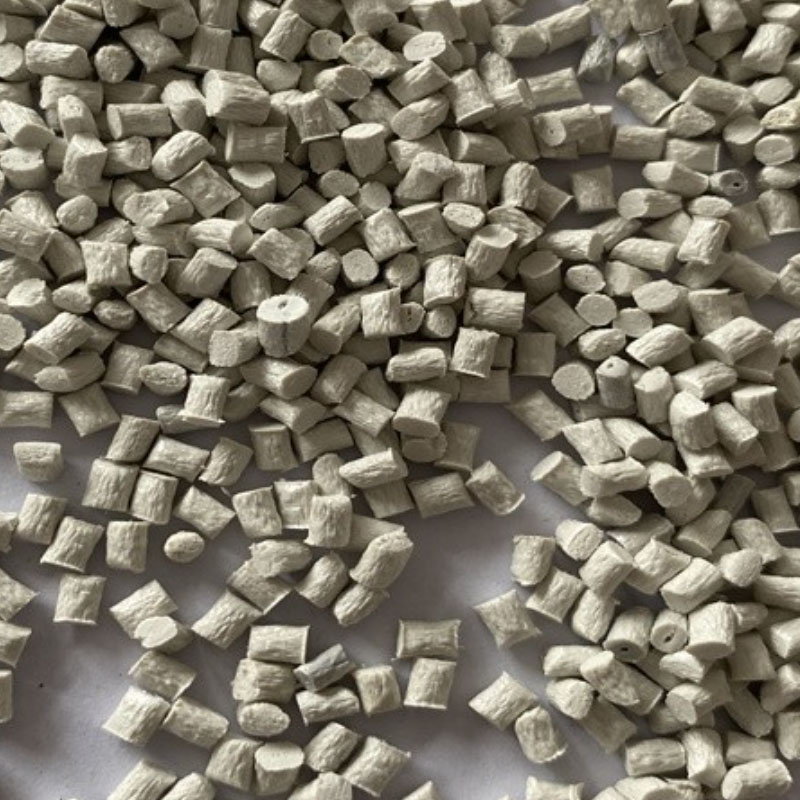 PPS GF45 Plastpellets med høy stivhet og høy temperatur Forsterket med 45 % glassfiber gir denne kvaliteten eksepsjonell stivhet og dimensjonsstabilitet over 200°C. Den er spesifisert for strukturelle deler i bil- og elektriske applikasjoner som krever vedvarende ytelse. Se produkt →
Hvordan en tilpasset PPS-pellet går fra konsept til produksjon
Standardkarakterer dekker mange bruksområder, men noen prosjekter trenger et skreddersydd eiendomsvindu. Det er der en modifisert plastblanding tilfører verdi. Arbeidsflyten nedenfor er den vi følger på Lisu komposittmaterialer , og den fungerer som en mal for enhver kjøper.
- 1
Definer driftsvinduet
Dokumenter mekaniske belastninger, temperaturprofil, kjemiske medier, elektriske krav, mållevetid og sertifiseringene delen må bestå, for eksempel UL eller IATF 16949.
- 2
Utvikle formuleringen
Velg base PPS-harpikstype, fyllstofftype og belastning, og eventuelle funksjonelle tilsetningsstoffer. En kompounder kan iterere formelen til laboratorieresultatene samsvarer med målverdiene dine.
- 3
Kjør pilotkompoundering og støpingsforsøk
Produser et lite testparti, form faktiske deler og kontroller dimensjonsstabilitet, sveiselinjestyrke, overflatekvalitet og aldringsadferd under realistiske forhold.
- 4
Kvalifiser batcher og sikre forsyning
Bli enige om testkriterier per batch, bekreft konsistens fra parti til parti, og etablere stabile ledetider, emballasje og dokumentasjon før produksjonsoppskalering.
Prinsippet er enkelt: definer feilmodusen du må unngå, bli enige om målbare testkriterier, og kvalifiser pelleten på ekte verktøy før du skalerer. Den disiplinen forhindrer de fleste feltfeil før de starter.
Ofte stilte spørsmål
Hva er forskjellen mellom PPS og PEEK pellets?
PEEK kjører ved høyere kontinuerlige temperaturer, ofte over 250 °C, og gir bedre seighet og tretthetsbestandighet, men det koster betydelig mer. PPS er det mer økonomiske valget med høy varme for 180–220 °C kontinuerlig drift, samtidig som det gir utmerket kjemisk motstand.
Kan PPS sprue og runner skrap gjenbrukes?
I mange tilfeller, ja. Fordi PPS-ryggraden motstår nedbrytning av molekylvekt under støping, kan ommalt innløp og løpemateriale blandes inn i jomfruelige pellets i et kontrollert forhold. Bekreft den akseptable gjenmalingsprosenten med blanderen for å unngå sprøhet eller kontaminering over gjentatte termiske historier.
Hva er forskjellen mellom lineær og herdet PPS?
Lineær PPS har høyere mekanisk styrke, seighet og forlengelse, som er grunnen til at den er foretrukket for strukturelle deler. Herdet, eller tverrbundet, PPS flyter bedre og produserer mindre flash i tynnveggede og multi-hulromsformer, men det er mer sprøtt og mindre egnet for bærende design.
Hvordan bør PPS-pellets tørkes før sprøytestøping?
Typisk praksis er tørking ved 130–150 °C i 3–4 timer til fuktighetsinnholdet faller under 0,02 %. Smeltetemperaturen varierer vanligvis fra 300 til 340 °C, og formoverflatetemperaturen fra 130 til 160 °C, for å oppnå tilstrekkelig krystallinitet og en jevn overflatefinish. Følg alltid det tekniske databladet som følger med din spesifikke karakter.